酒糟烘干机
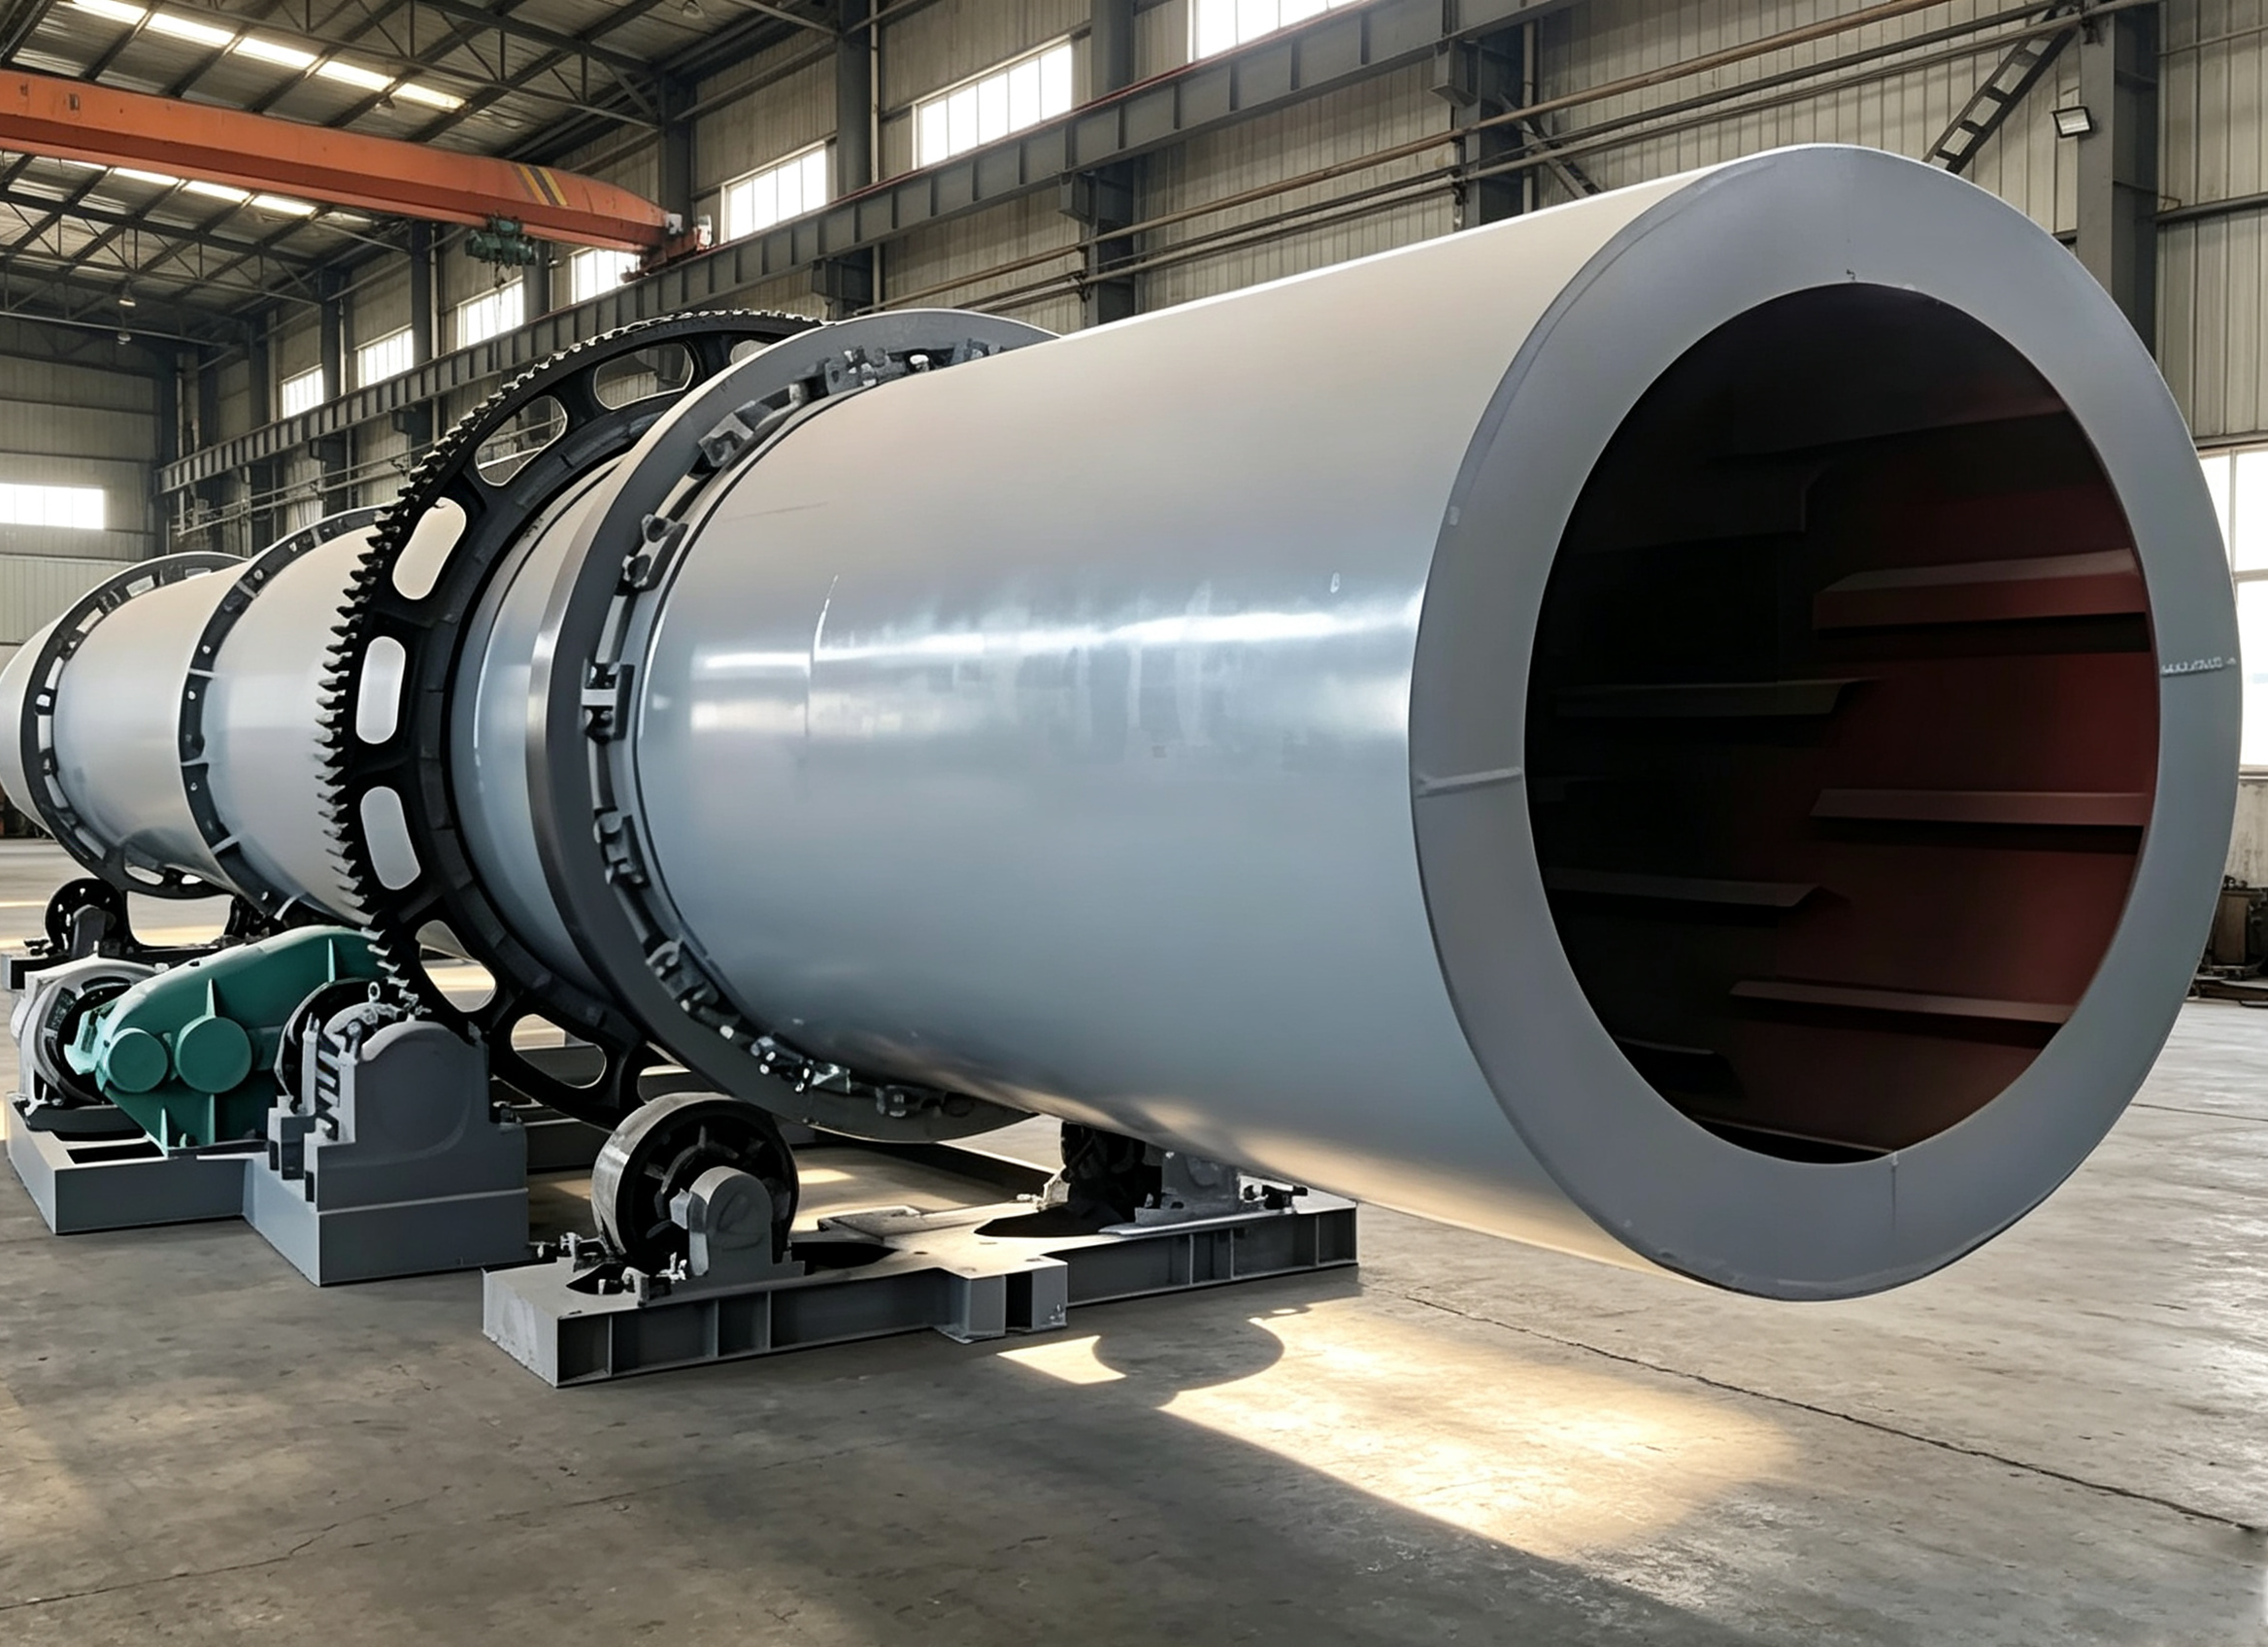
酒糟烘干机
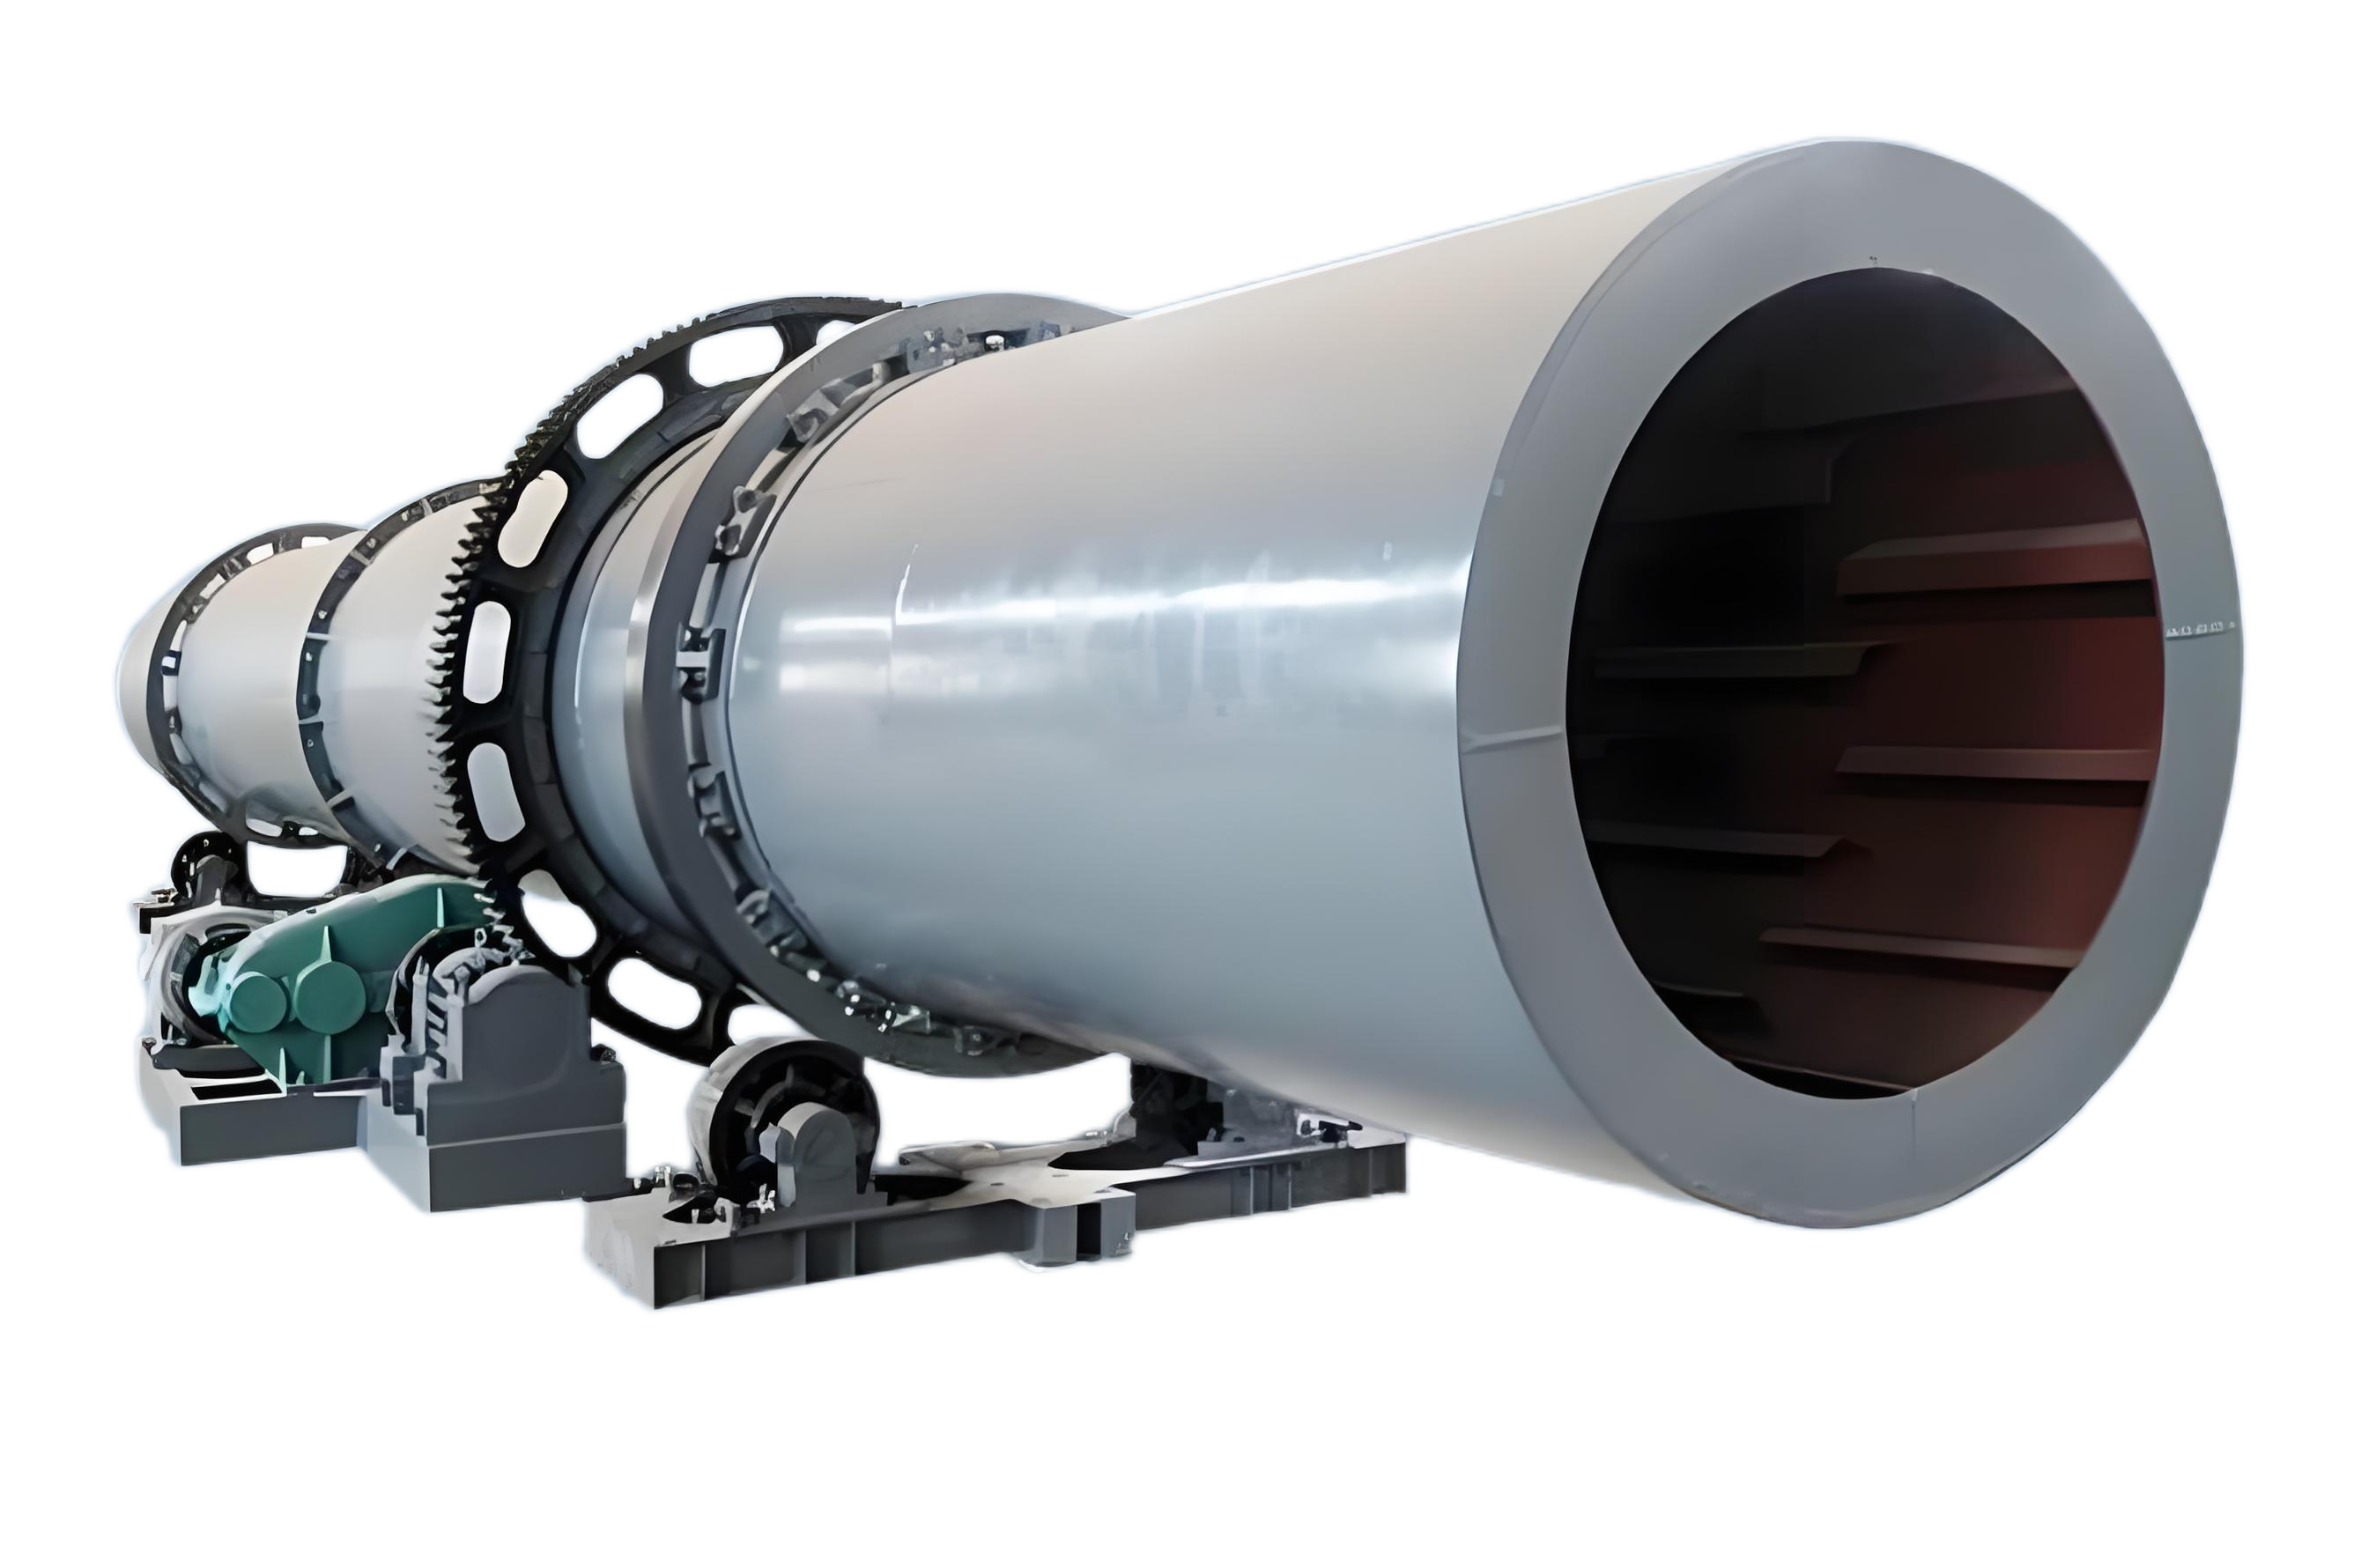
酒糟烘干机是针对酒糟高含水、含淀粉蛋白、受热易粘壁结块 特性定制的滚筒烘干设备,采用顺流烘干工艺。压榨后的湿酒糟由螺旋进料送入倾斜旋转筒体,筒内配套专用打散、清扫扬料结构,持续打散团块、刮除筒壁积料;高温热风与物料同向接触,快速脱除游离水分。可将酒糟含水率 60%~80% 稳定烘干至 10%~15%。解决湿酒糟堆放极易酸败、霉变、渗滤液污染、异味扰民等环保难题,保留酒糟蛋白、粗纤维等营养成分,实现酿酒副产物资源化利用。
核心技术参数
产品特点
防粘防结块,连续稳定生产、低温烘干,保留酒糟营养、热效率高、能耗可控、自动化程度高,操作简单、环保密封设计、物料适应性广
产品详情
产品概述
单筒酒糟烘干机是专为啤酒糟、白酒糟、黄酒糟等高粘、高含水、高蛋白热敏性物料定制的专用回转式烘干设备。酒糟作为酿酒工业副产物,具备含水率极高、淀粉蛋白含量高、粘性大、极易抱团粘壁、堆放易发酸霉变、高温易焦化失活等特点,普通三回程烘干机因筒径狭小、夹层死角多,极易出现堵料、糊壁、物料变质等问题。
本设备采用大直径通透单筒结构+酒糟专用防粘打散工艺,完美规避多筒设备堵料难清理的痛点,可将初始含水率60%-70%的新鲜湿酒糟,稳定烘干至12%-15%饲料标准含水率。全程低温烘干、锁住蛋白营养、无焦糊、无变质,烘干成品松散均匀、适口性好,广泛用于畜禽饲料加工、有机肥原料、生物质燃料、酒厂固废资源化处理,是酿酒企业降本增效、废料变现的核心刚需设备。
核心产品优势
1. 大筒防粘防堵,专治高粘酒糟物料
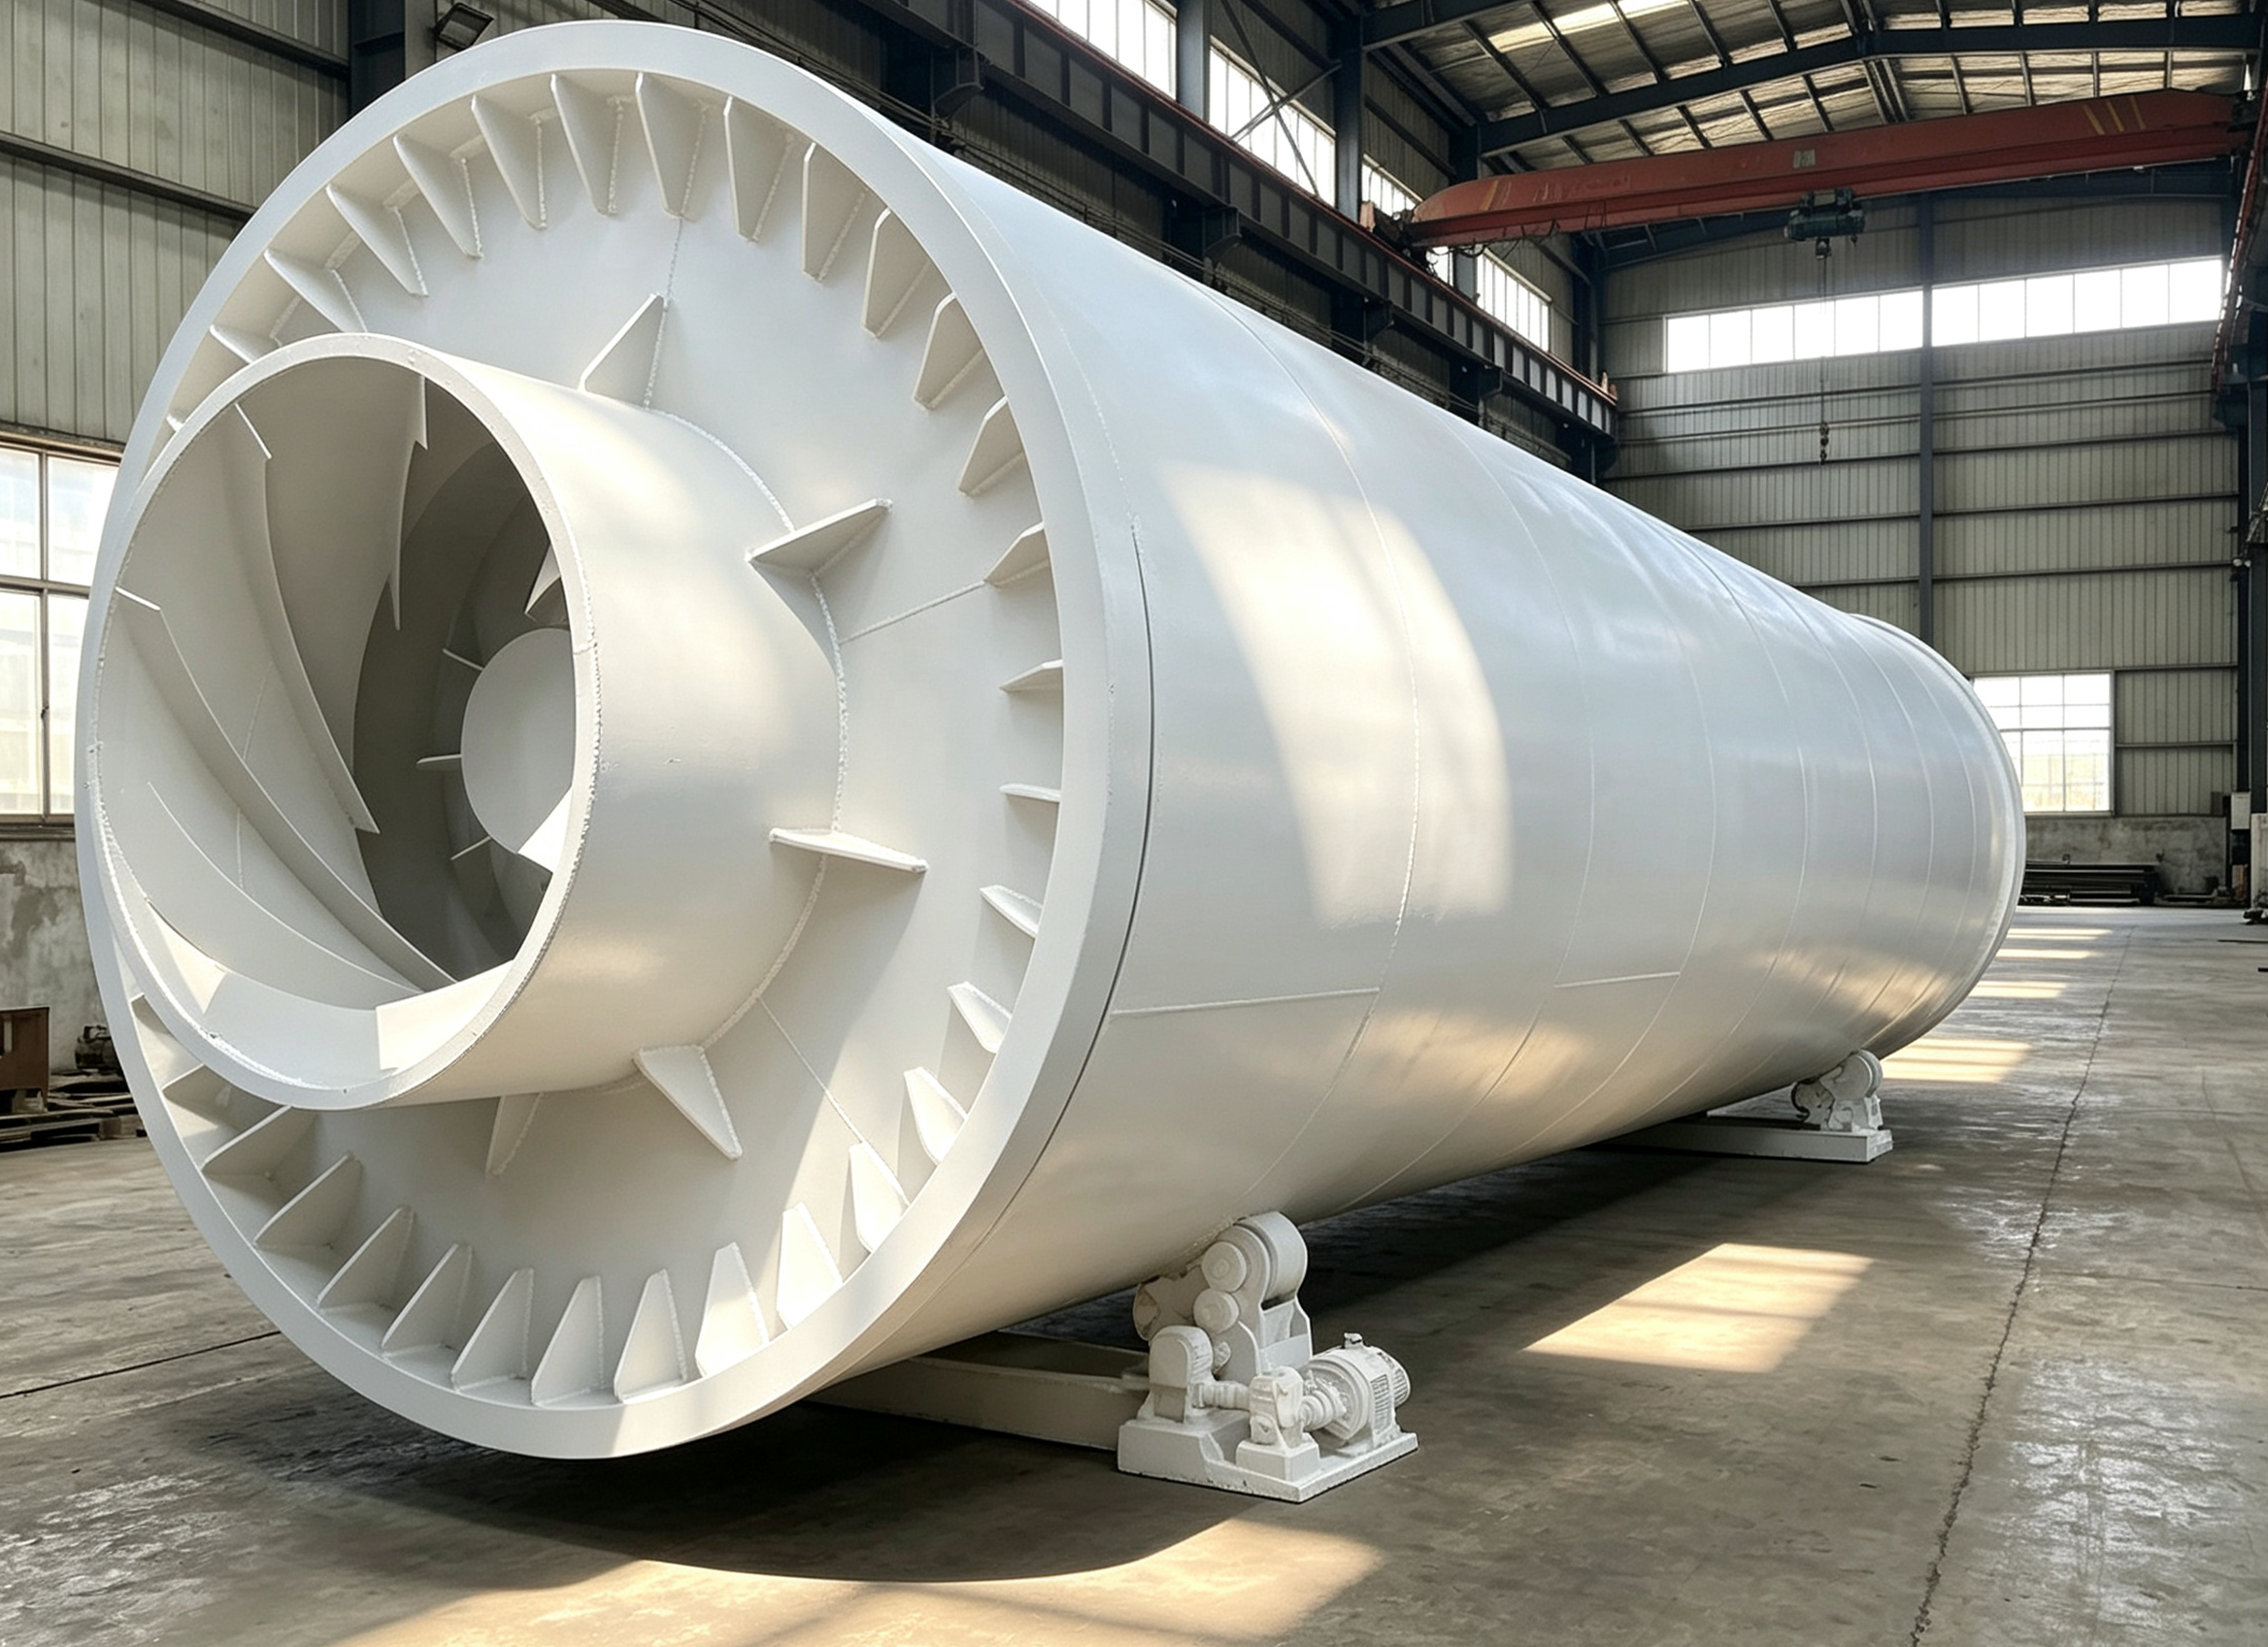
针对酒糟淀粉含量高、湿料粘性极强、易抱团粘壁的痛点,设备采用超大通腔单筒设计,无狭小夹层死角,搭配定制波纹防粘扬料板+连续打散装置。筒体转动过程中可持续剥离筒壁粘连物料、打散结块料团,彻底解决传统烘干机糊壁、积料、堵料、烘干死角等问题,物料通行顺畅零滞留,利用率近乎100%,适配酒糟24小时连续量产。
2. 低温温和烘干,锁蛋白保饲料品质
酒糟属于高蛋白热敏性物料,高温烘干极易造成蛋白变性、物料发黑、适口性下降,无法达到饲料加工标准。本机采用可控中低温顺流烘干工艺,精准调控筒内温度与热风风速,温和析出物料水分,不破坏酒糟粗蛋白、氨基酸等营养成分。烘干成品色泽金黄、营养留存完整、无焦糊异味,完全符合优质畜禽饲料原料标准,区别于普通烘干机高温粗放烘干的劣质成品。
3. 结构极简易清洁,杜绝霉变二次污染
单筒一体式通透结构,无多层嵌套死角,筒内无残留积料,设备停机后可快速清扫筒壁糖渍、料渣,彻底杜绝残留酒糟发霉发酸、滋生细菌、二次污染物料的问题,满足饲料级原料加工卫生标准。设备故障点极少,相比三回程复杂结构,故障率降低60%以上,日常运维简单,无需专业人员值守,大幅降低人工与维保成本。
4. 高效节能稳产,适配酒厂批量处理
搭载闭环热风循环系统,热量利用率高、散热损耗小,热效率远超传统烘干设备,节能降耗效果显著。设备支持24小时不间断连续作业,烘干行程充足、出料干湿均匀,彻底摆脱自然晾晒受天气、场地制约、易发酸变质的弊端,可完美适配大中小型酿酒厂酒糟批量处理、规模化资源化加工需求。
5. 一机多用,适配多类糟渣物料
不仅适配啤酒糟、白酒糟、黄酒糟、蒸馏酒糟,还可兼容果渣、药渣、菌渣、甘蔗渣等各类高湿高粘有机废渣,一机多用、适配场景广泛,设备利用率高,帮助企业拓宽固废加工品类,提升综合收益。
6. 环保除味合规,安全生产无忧
整机全密闭进出料结构,搭配负压除尘、异味净化系统,烘干过程无粉尘外泄、无酒糟酸臭异味扩散、运行噪音低,无二次污染。搭载超温保护、过载停机、堵料报警、防静电多重安全防护,杜绝热敏性物料起火、碳化隐患,完全符合酒厂固废处理环保与安全生产规范。
专属工作原理
单筒酒糟烘干机采用低温顺流打散烘干工艺,精准匹配酒糟高粘、高含水、热敏特性,全程自动化闭环脱水作业:
第一步:变频均匀进料,预破团块:新鲜湿酒糟经密封螺旋进料机匀速输送,搭配前置打散结构,提前破碎大块抱团物料,保证入料松散均匀,从源头杜绝堵料、粘料问题。
第二步:扬料打散,破除物料粘性:物料进入大直径烘干筒体,随筒体转动,专属防粘扬料板持续扬起、抛洒、打散酒糟,形成均匀立体料幕,热风与物料全方位充分接触,快速带走表层游离水分,快速破除湿酒糟粘性。
第三步:恒温渗透,深层脱水保质:依托筒体科学倾斜角度,物料缓慢平稳前移,筒内恒温热风持续渗透物料内部,均匀析出深层结合水,全程低温控温,锁住蛋白营养,保证物料内外干湿一致、无焦化、无变质。
第四步:降温定型,自动出料除尘:烘干达标酒糟在出料端自然降温定型,含水率稳定、松散干爽、不易返潮,自动出料收集;烘干产生的微量粉尘与异味经净化系统处理后达标排放,实现酒厂固废无害化、资源化高效处理。
整机结构组成
模块化集成设计,结构稳固通透、密封性强、清洁运维便捷,八大核心系统协同保障饲料级烘干品质:
变频密封进料系统:螺旋密闭变频进料,自带预打散功能,防堵料、防扬尘、防返料,适配粘稠酒糟输送
单筒防粘烘干主机:大直径加厚耐磨筒体,酒糟专用防粘扬料打散装置,无死角烘干核心腔体
变频传动系统:优质减速机+变频电机组合,无级精准调速,运行平稳、节能静音、适配连续重载作业
承重减震系统:高强度滚圈、托轮、挡轮承重结构,减震稳固、耐磨抗造,大幅延长设备使用寿命
恒温热风系统:适配多类清洁热源,热风分布均匀,低温精准控温,杜绝局部高温焦化失活
密闭出料系统:封闭式顺畅卸料,无物料残留、无扬尘,出料干爽均匀、不易返潮发霉
环保净化系统:配套除尘+异味净化设备,高效处理粉尘与酸臭气体,环保达标合规生产
智能电控系统:PLC智能控制柜,一键启停、自动控温、故障报警、过载保护,全程无人值守运行
核心技术参数
参数项目 | 技术指标 |
|---|---|
适配物料 | 啤酒糟、白酒糟、黄酒糟、各类酿酒湿糟渣 |
设备产能 | 1-20t/h(支持非标定制) |
进料含水率 | 55%-65% |
出料含水率 | 12%-20%(饲料级标准,精准可调) |
烘干工艺 | 单筒低温防粘打散烘干工艺,锁营养不焦化 |
温控模式 | PLC全自动恒温控制,中低温可控烘干 |
调速方式 | 变频无级调速 |
适配热源 | 燃气/燃油热风炉、生物质热风炉、工业余热、煤炭燃烧炉等 |
作业模式 | 24小时全自动连续密闭作业 |
设备特性 | 防粘壁、防结块、易清洁、锁蛋白、除异味、低故障 |
适用场景
全面覆盖酿酒厂固废资源化利用全场景,彻底解决酒糟堆积发酸、污染超标、资源浪费难题:
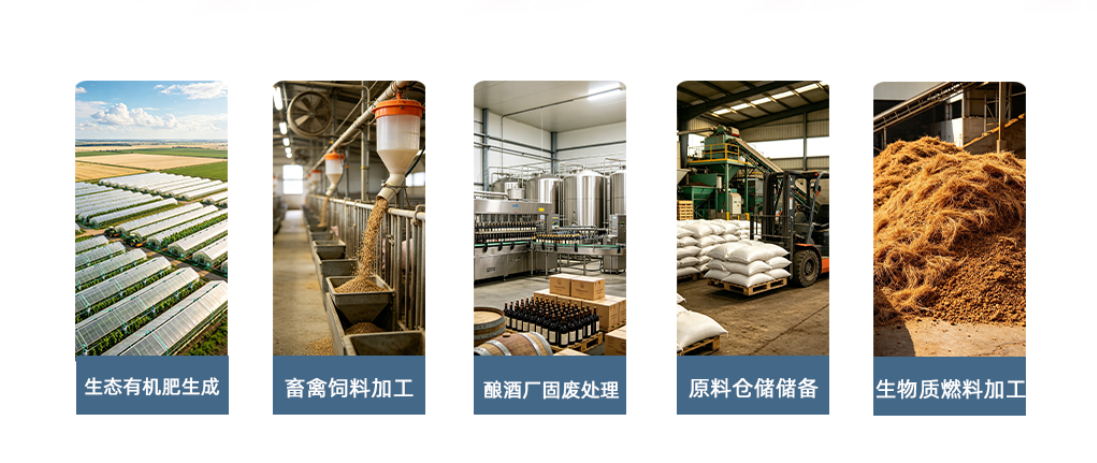
畜禽饲料加工:低温烘干锁住酒糟高蛋白、高营养,成品适口性佳,是牛羊、生猪、家禽优质饲料原料,大幅降低养殖配料成本
酿酒厂固废处理:集中处理酒厂大批量湿酒糟,解决废渣堆积、发酸异味、环保堆放压力,实现厂区清洁化生产
生态有机肥生产:烘干酒糟有机质丰富,可作为生物有机肥、发酵菌肥优质辅料,提升肥料肥力与透气性
生物质燃料加工:达标干酒糟可制作生物质颗粒、压块燃料,热值稳定,实现废料循环利用
原料仓储储备:烘干脱水后酒糟含水率低、无霉变、无酸败,可长期仓储存放,保障后续持续深加工生产
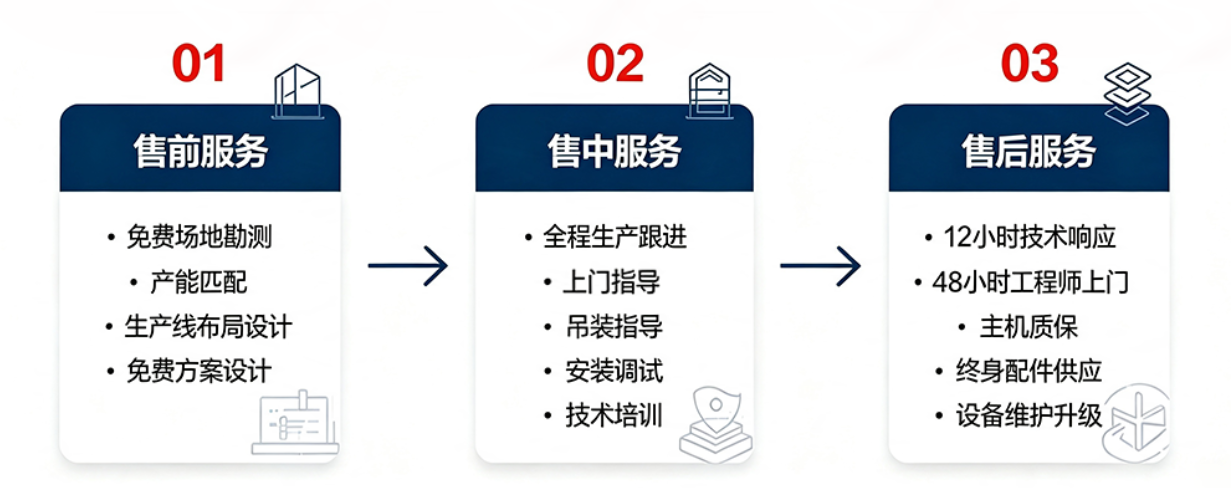
厂家一站式售后保障
源头厂家专注糟渣类烘干设备研发生产,深耕酒厂固废资源化领域,提供专属烘干整套解决方案:
专属方案定制:根据酒糟种类、初始含水率、处理产能、厂区场地、热源条件,一对一免费规划生产线、定制设备规格
免费上门服务:专业工程师上门免费安装、调试、试机,手把手培训设备操作、日常清洁、堵料排查与保养技巧
完善质保体系:整机质保1年,核心筒体、传动承重部件终身保修,终身低成本维保服务
全天候技术支持:24小时在线技术答疑,免费提供烘干工艺优化、含水率调节、产能升级技术指导
快速交付投产:常规型号现货直发,非标设备快速定制生产,缩短投产周期,助力酒厂废渣快速变现、降本增收
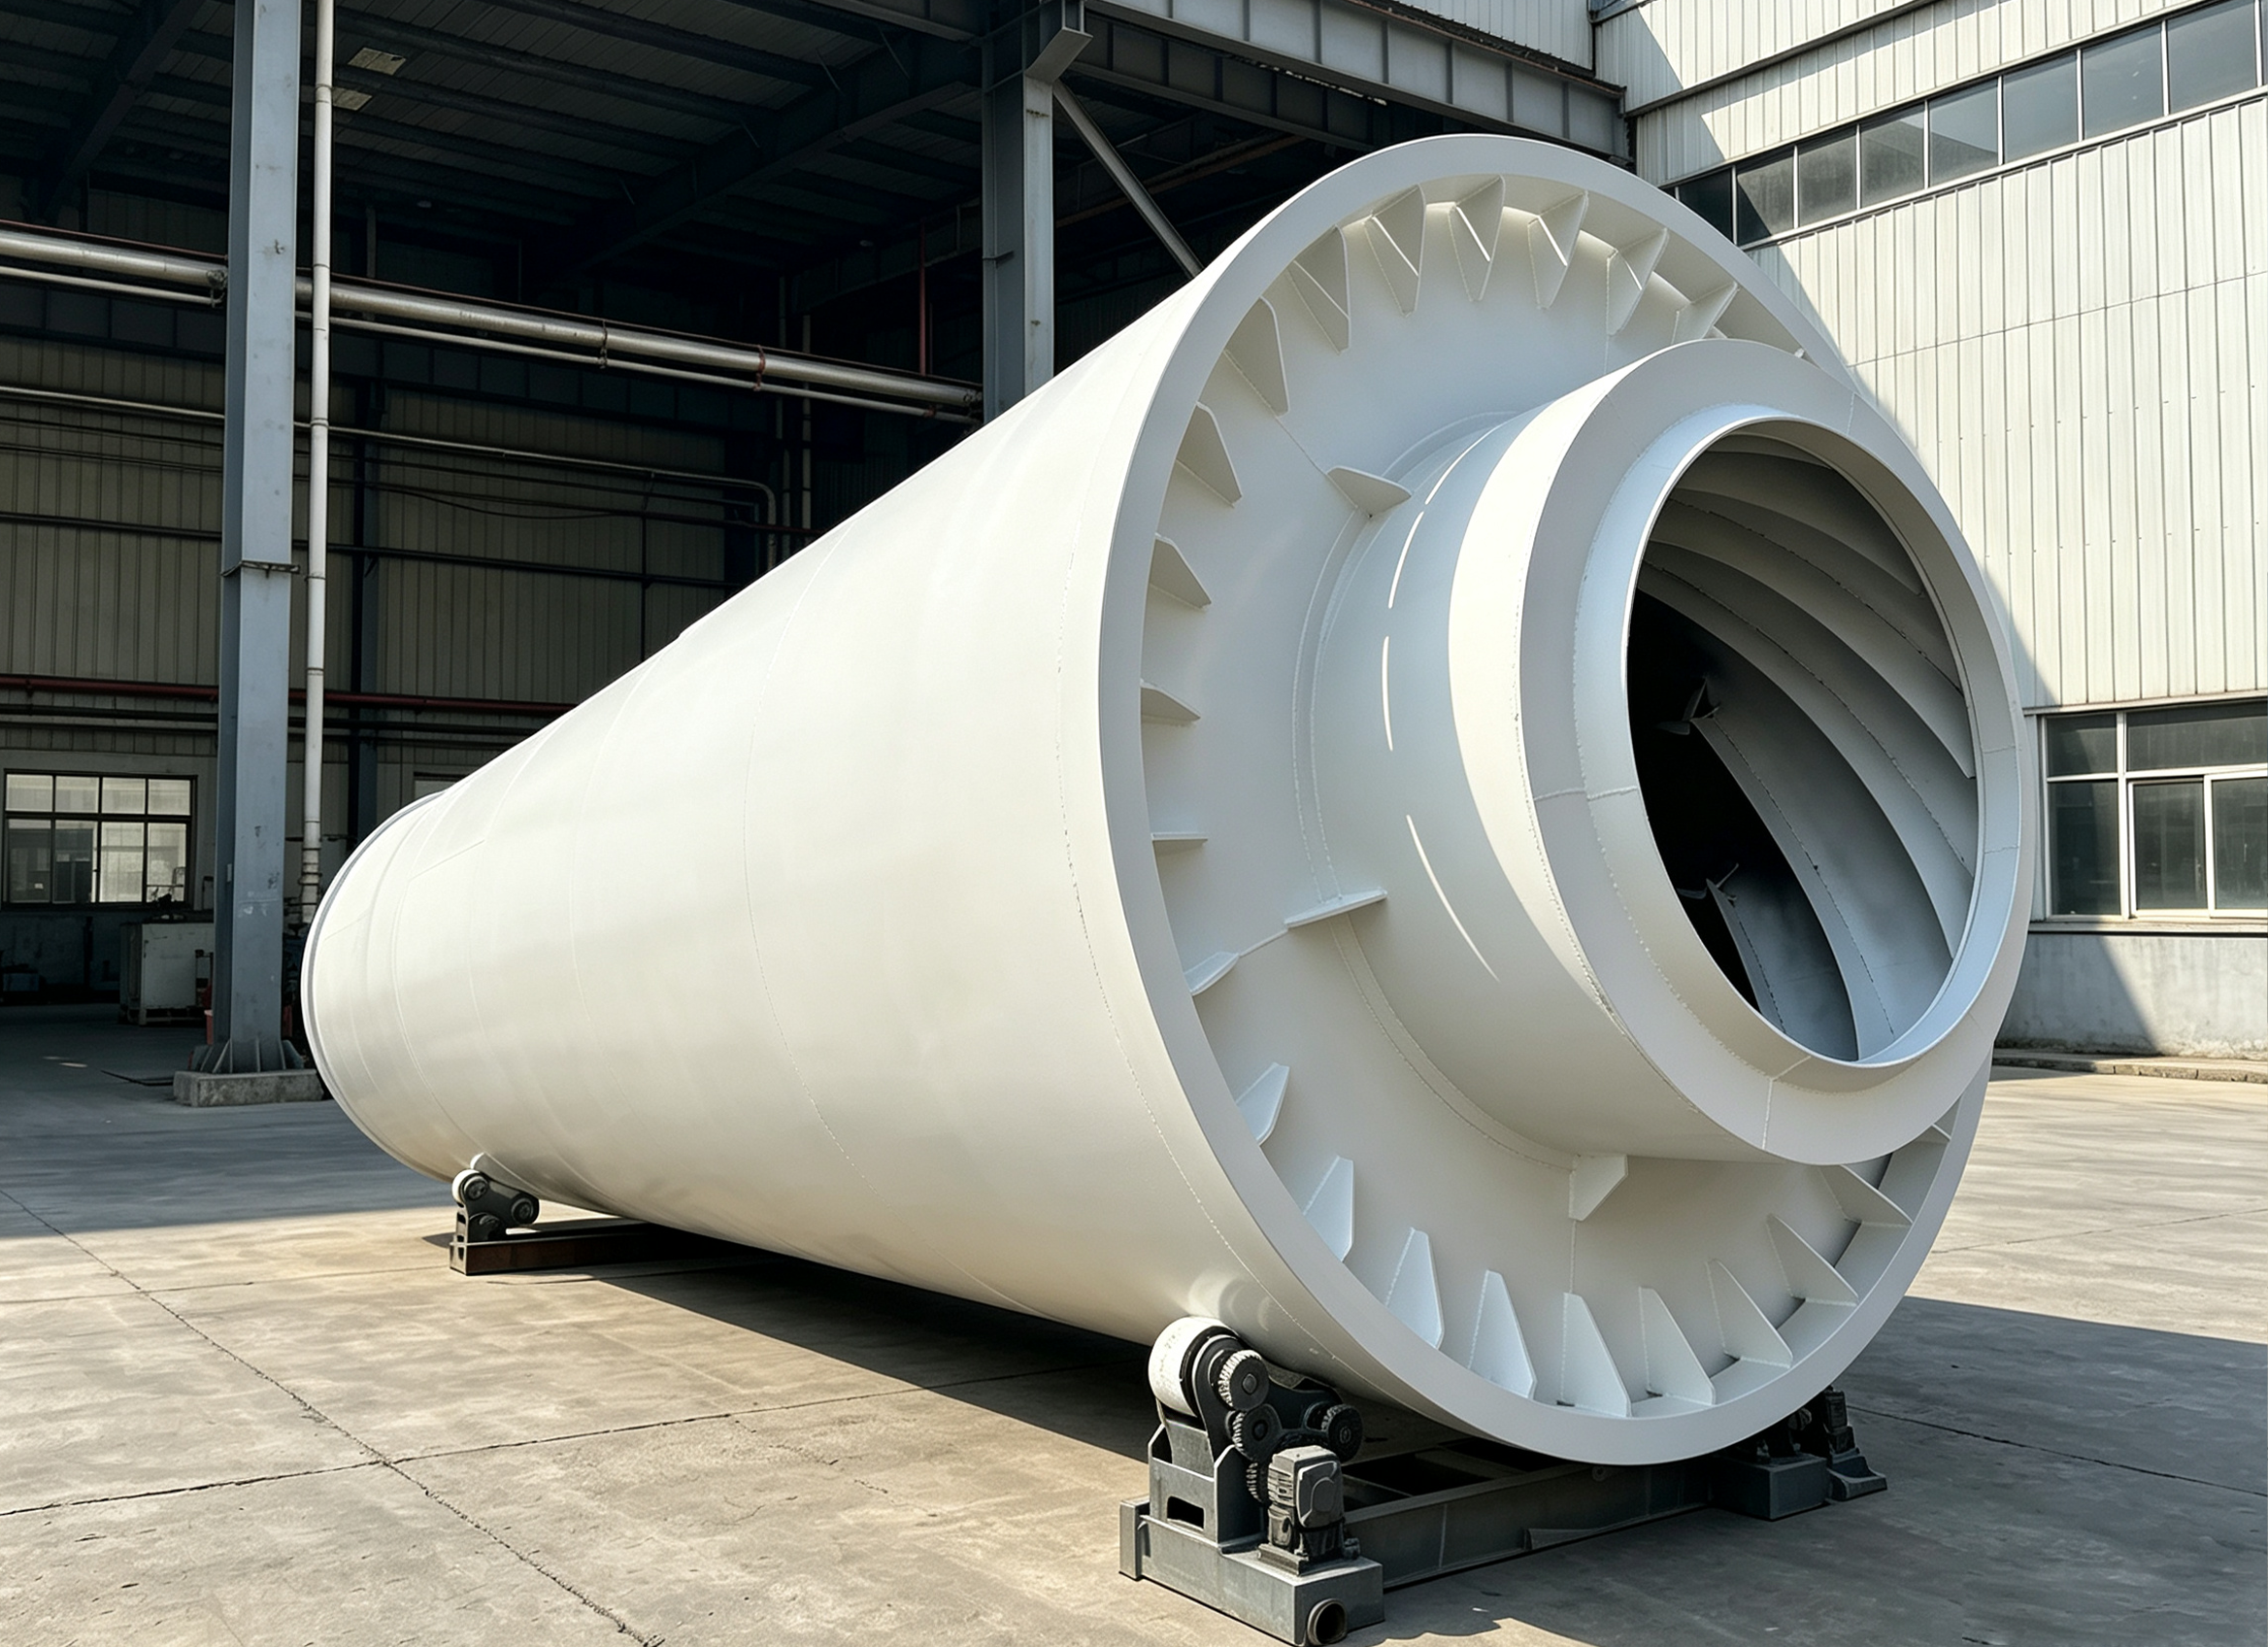
结构特点
整套烘干系统分为 主机筒体、传动支撑系统、筒内扬料打散结构、进料出料机构、热源系统、风路除尘系统、电控系统 七大模块
应用场景
白酒厂、啤酒厂、黄酒酿造企业,蛋白饲料加工生产线,有机肥、生物菌肥原料加工,酒精厂、生物发酵产业园,生物质燃料原料预处理
产品优势
专业制造
20 年行业经验,精工品质
定制设计
按需配置,一对一方案
高效节能
热效率高,运行成本低
环保达标
多级除尘,排放达标
获取定制方案
留下您的需求,技术顾问将在 24 小时内与您联系

需要工业烘干机定制方案?
立即留言,可获取一份详细设备报价单、产品资料、方案设计等